Temprite
920/920R Coalescent Oil Separator Series
Cette page produit n’est pas encore disponible en français : l’original en anglais est affiché.

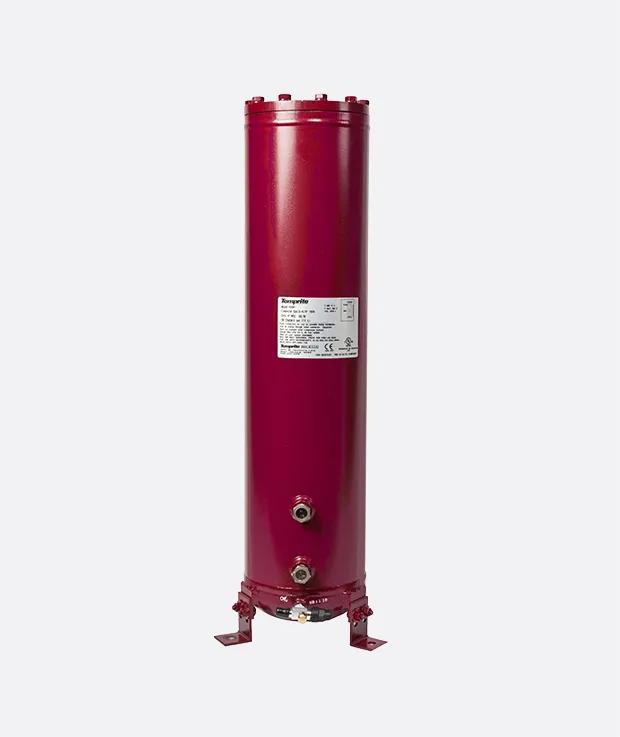
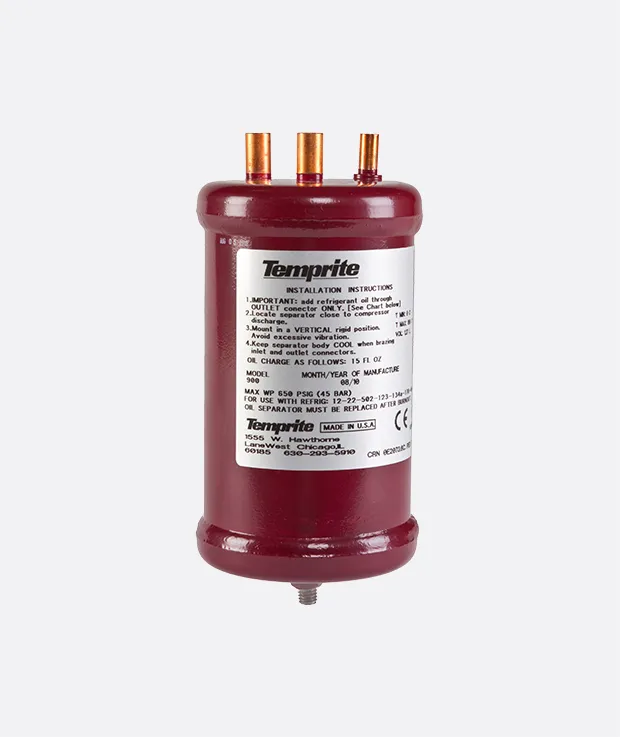
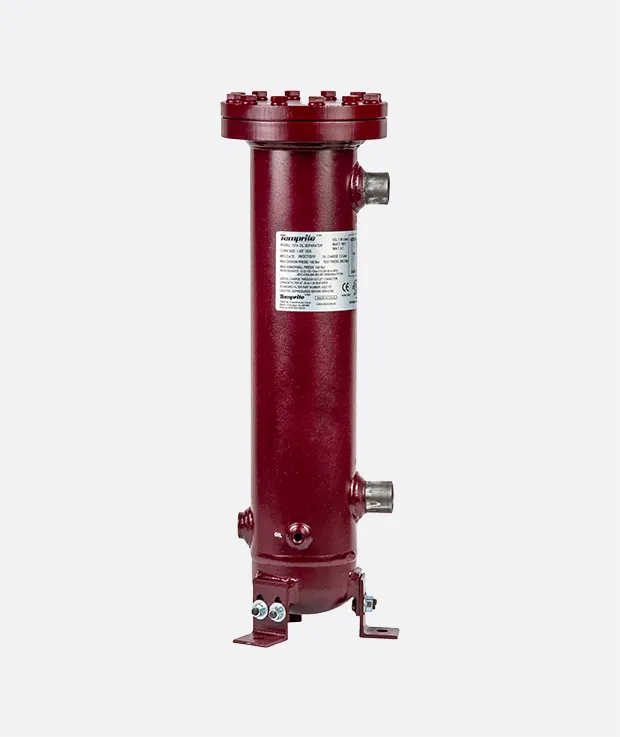
Fig. 01 — Temprite 920/920R Coalescent Oil Separator Series
01 Présentation
The Temprite 920 and 920R Series coalescent oil separators are designed and manufactured for compatibility with ammonia (NH3) refrigeration systems, and feature the innovative Temprite filtration system. All oil separators, oil level controls and oil reservoirs are rated for 650 PSI.
01
Technical specifications of the Temprite 920/920R Coalescent Oil Separator Series for ammonia refrigeration
920 Series
8 models available920 R Series
8 models availableMaximum working pressure
650 PSIG (45 bar)- All ammonia-compatible components (no copper, copper-plated, bronze, or soldered parts)
- Top-accessible coalescing filters for easy filter changes
02
Advantages
- Maintains consistent 98%+ oil separation efficiency down to 20% of maximum flow
- Performs with equal efficiency in all types of systems: In ultra-low temperature applications, even or uneven multiplex systems, dual suction systems, low, medium and A/C, during refrigeration load shifting/matching
- High efficiency performance reduces energy consumption by enabling better heat transfer through the coils, translating into significant kW savings
- Temprite 920/920R Coalescent Oil Separator Standard Filter technology captures contaminants down to 0.3 microns in size
03
Applications
- Commercial refrigeration
02 Dossier technique
Caractéristiques
2 données · telles que publiées par Temprite
- Fluide frigorigène
- Ammonia, CO₂
- Catégorie
- Composants
01Fluide frigorigène
1 entrée
- Refrigerant
- Ammonia, CO₂
02Certification et marchés
1 entrée
- Region
- Africa, Asia, Australia & NZ, China, Europe, Global, Japan, North America, South America

Parlez de 920/920R Coalescent Oil Separator Series avec Temprite.
Envoyez votre demande à Temprite : demandez caractéristiques, tarifs et disponibilité pour votre projet.
Produits associés
Autres produits de Temprite →